
عیب یابی و رفع خطای چاپ سه بعدی
عیب یابی و رفع خطای چاپ پرینتر سه بعدی یکی از مهمترین مهارتهایی است که هر کاربر پرینتر سهبعدی دیر یا زود به آن نیاز پیدا میکند. حتی اگر دستگاه کاملاً سالم باشد، یک تنظیم اشتباه در دمای نازل، فاصله نازل تا صفحه، سرعت چاپ، میزان Retraction، کیفیت فیلامنت یا تنظیمات اسلایسر میتواند نتیجه چاپ را خراب کند. به همین دلیل پیدا کردن علت اصلی خطا معمولاً مهمتر از تغییر تصادفی چند تنظیم است.
بیشتر خطاهای چاپ سهبعدی الگوی مشخصی دارند. برای مثال اگر لایه اول نمیچسبد، باید اول سطح صفحه، Z Offset و دمای Bed بررسی شوند؛ اگر چاپ در بعضی قسمتها مواد کم دارد، احتمال Under-extrusion، گرفتگی نازل یا مشکل Feeding مطرح میشود؛ اگر لایهها جابهجا میشوند، باید مکانیک محور، تسمهها و حرکت استپرها بررسی شوند. منابع رسمی Prusa نیز مشکلات لایه اول را از رایجترین مشکلات چاپ میدانند و تأکید میکنند کیفیت لایه اول پایه موفقیت کل مدل است.
در این راهنمای ویپلاس، مشکلات رایج چاپ FDM/FFF را مرحلهبهمرحله بررسی میکنیم و سپس به خطاهای رایج چاپ رزینی نیز میپردازیم تا بتوانید بهجای آزمون و خطای بیهدف، عیب را سیستماتیک پیدا کنید.
از کجا عیب یابی پرینتر سه بعدی را شروع کنیم؟
بهترین روش این است که قبل از تغییر تنظیمات، دقیقاً مشخص کنید ایراد در کدام مرحله ظاهر میشود. آیا مشکل از همان لایه اول شروع میشود؟ آیا چاپ بعد از چند ساعت خراب میشود؟ آیا فقط ظاهر مدل بد است یا چاپ کامل Fail میشود؟ آیا مشکل روی یک مدل خاص دیده میشود یا روی همه فایلها؟
این چند سؤال ساده دامنه علتها را بسیار محدود میکند. اگر همه مدلها مشکل دارند، احتمالاً تنظیم یا سختافزار دستگاه مطرح است. اگر فقط یک فایل خراب چاپ میشود، باید Orientation، Support، Mesh و تنظیمات اسلایسر همان فایل بررسی شوند.
چک لیست سریع قبل از هر عیب یابی
- فیلامنت یا رزین مناسب و سالم باشد.
- نازل یا مسیر خروج مواد مسدود نباشد.
- صفحه چاپ تمیز باشد.
- Bed Level و Z Offset درست باشند.
- پروفایل صحیح پرینتر و متریال در اسلایسر انتخاب شده باشد.
- دمای نازل و صفحه با متریال هماهنگ باشد.
- تسمهها و محورهای حرکتی لقی غیرعادی نداشته باشند.
- فنها درست کار کنند.
- فایل G-code یا Slice از پروفایل مناسب ساخته شده باشد.
1. نچسبیدن لایه اول به صفحه چاپ
یکی از رایجترین خطاهای پرینتر سهبعدی، جدا شدن یا نچسبیدن لایه اول است. اگر First Layer درست شکل نگیرد، ادامه چاپ معمولاً قابل اعتماد نیست. Prusa نیز لایه اول را یکی از مهمترین و پرتکرارترین نقاط شکست چاپ معرفی میکند.
علتهای احتمالی
- Z Offset زیاد است و نازل از صفحه فاصله دارد.
- Bed Level صحیح نیست.
- سطح صفحه چرب یا آلوده است.
- دمای Bed پایین است.
- سرعت لایه اول زیاد است.
- فیلامنت با سطح صفحه سازگاری مناسبی ندارد.
- ارتفاع لایه اول بیش از حد زیاد یا کم است.
راه حل
ابتدا صفحه را با روش مناسب برای سطح چاپ تمیز کنید. سپس Leveling و Z Offset را بررسی کنید. خط لایه اول باید کمی روی سطح پهن شود، اما نباید آنقدر له شود که خروجی نازل بسته شود. سرعت First Layer را کاهش دهید و دمای Bed را براساس پیشنهاد سازنده فیلامنت تنظیم کنید.
2. لایه اول بیش از حد له شده است
اگر لایه اول بسیار نازک، موجدار یا خراشیده به نظر میرسد، احتمالاً نازل بیش از حد به صفحه نزدیک است. این مشکل میتواند علاوه بر ظاهر بد، باعث برگشت فشار داخل Hotend و ایجاد Under-extrusion شود.
راه حل
Z Offset را کمی افزایش دهید. تغییرات را کوچک انجام دهید و هر بار یک First Layer Test چاپ کنید. هدف این است که خطوط به یکدیگر متصل شوند بدون اینکه نازل روی صفحه ساییده شود.
3. لایه اول بیش از حد گرد و جدا از هم است
اگر خطوط لایه اول به یکدیگر نمیچسبند و مقطع آنها بیش از حد گرد است، نازل احتمالاً از صفحه فاصله زیادی دارد.
Z Offset را کمی کاهش دهید تا مواد بیشتر روی سطح فشرده شوند.
4. Warping یا بلند شدن گوشههای مدل
Warping زمانی رخ میدهد که گوشه یا لبه مدل از Bed بلند شود. این مشکل در قطعات بزرگ و مواد با انقباض حرارتی بیشتر رایجتر است. Prusa نیز Warping را یکی از مشکلات اصلی کیفیت چاپ معرفی کرده است.
علتهای Warping
- دمای Bed پایین است.
- دمای محیط ناپایدار است.
- باد مستقیم به مدل میخورد.
- سطح چاپ چسبندگی کافی ندارد.
- قطعه سطح تماس کمی با Bed دارد.
- خنککاری اولیه بیش از حد است.
راه حل Warping
دمای Bed را متناسب با متریال تنظیم کنید، صفحه را تمیز کنید و در صورت نیاز از Brim استفاده کنید. برای متریالهایی مانند ABS، ASA و بعضی فیلامنتهای مهندسی، Enclosure میتواند به ثابت نگه داشتن دمای محیط کمک کند.
5. گوشه مدل از صفحه بلند میشود ولی وسط چسبیده است
این حالت یکی از شکلهای رایج Warping است. علت اصلی معمولاً اختلاف دمای زیاد بین بخش پایینی قطعه و هوای محیط است. استفاده از Brim و کنترل جریان هوا میتواند بسیار مؤثر باشد.
6. Stringing یا تار عنکبوتی شدن چاپ
Stringing زمانی اتفاق میافتد که رشتههای نازک فیلامنت بین دو نقطه جدا از هم باقی میمانند. در منابع Prusa این مشکل با نام Stringing/Oozing معرفی شده و به خروج ناخواسته مواد هنگام Travel مربوط است.
علتهای رایج Stringing
- دمای نازل بیش از حد بالاست.
- Retraction کم یا غیرفعال است.
- فیلامنت رطوبت گرفته است.
- Travel Speed پایین است.
- تنظیمات Retraction با Extruder هماهنگ نیست.
راه حل Stringing
ابتدا فیلامنت را از نظر رطوبت بررسی کنید. سپس دمای نازل را بهصورت مرحلهای کاهش دهید و Retraction Distance و Retraction Speed را با توجه به Direct Drive یا Bowden بودن دستگاه تنظیم کنید. تنظیم بیش از حد Retraction هم میتواند باعث گرفتگی شود، بنابراین تغییرات باید تدریجی باشند.
7. Under-extrusion یا کم خارج شدن فیلامنت
Under-extrusion زمانی است که مقدار مواد خارجشده کمتر از مقدار موردنیاز باشد و بین خطوط یا لایهها فاصله ایجاد شود. Prusa نیز اشاره میکند قطعات Under-extruded میتوانند شکننده شوند و لایههای ناقص داشته باشند.
علتهای Under-extrusion
- گرفتگی جزئی نازل
- دمای نازل پایین
- سرعت چاپ بالا
- فیلامنت با قطر نامنظم
- فشار ناکافی Extruder Gear
- لغزش یا ساییده شدن فیلامنت
- Flow پایین
- Heat Creep
راه حل
نازل را بررسی کنید، دمای چاپ را با محدوده توصیهشده متریال مقایسه کنید و Feeding فیلامنت را کنترل کنید. اگر اکسترودر صدای تقتق دارد، احتمالاً نمیتواند مواد را بهدرستی جلو ببرد. Prusa نیز Grinding و Clicking اکسترودر را از علائم مشکل در Feeding معرفی میکند.
8. Over-extrusion یا خروج بیش از حد مواد
در Over-extrusion، مقدار فیلامنت بیشتر از مقدار موردنیاز خارج میشود و سطح مدل متورم، لبهها ضخیم یا ابعاد قطعه نادقیق میشوند.
راه حل
Flow Ratio یا Extrusion Multiplier را بررسی کنید. همچنین مطمئن شوید قطر فیلامنت در اسلایسر درست تنظیم شده است. قبل از تغییر زیاد Flow بهتر است E-step یا Extrusion Calibration دستگاه نیز بررسی شود.
9. نازل گرفته است
گرفتگی نازل یکی از خطاهای رایج پرینتر FDM است. اگر فیلامنت خارج نمیشود یا خروجی بسیار کم است، نازل یا Hotend ممکن است مسدود شده باشد. Prusa نیز Clogged Nozzle را یکی از مشکلات اصلی FFF/FDM معرفی میکند.
نشانههای گرفتگی
- فیلامنت خارج نمیشود.
- اکسترودر تقتق میکند.
- خروجی نازل بسیار باریک است.
- مواد از مسیر غیرعادی خارج میشوند.
- چاپ ناگهان Under-extrude میشود.
راه حل
ابتدا نازل را به دمای مناسب متریال برسانید و Feeding دستی را تست کنید. در گرفتگی جزئی میتوان از Cold Pull یا سوزن مخصوص نازل استفاده کرد. اگر مشکل شدید است، ممکن است نیاز به باز کردن و تمیز کردن Hotend یا تعویض نازل باشد.
10. Heat Creep چیست؟
Heat Creep زمانی رخ میدهد که گرما از ناحیه Melt Zone بیش از حد به سمت بالا منتقل شود و فیلامنت قبل از رسیدن به قسمت مناسب نرم شود. در نتیجه مسیر Feeding گیر میکند و چاپ ممکن است وسط کار بدون خروج مواد ادامه پیدا کند. Prusa نیز توقف Extrusion در میانه چاپ را یکی از نشانههای Heat Creep معرفی کرده است.
راه حل Heat Creep
فن Hotend را بررسی کنید، مسیر هوا را تمیز نگه دارید و مطمئن شوید Heat Sink درست خنک میشود. دمای غیرضروری بالا و محیط بسیار گرم نیز میتوانند شرایط را بدتر کنند.
11. اکسترودر صدای تق تق میدهد
صدای Clicking معمولاً یعنی اکسترودر سعی میکند فیلامنت را جلو ببرد اما مقاومت بیش از حد وجود دارد.
دلایل احتمالی
- گرفتگی نازل
- دمای کم
- نازل بیش از حد نزدیک Bed
- سرعت یا Flow بیش از ظرفیت Hotend
- گیر کردن فیلامنت در مسیر
12. فیلامنت داخل اکسترودر ساییده میشود
اگر Gear اکسترودر مرتب روی یک نقطه از فیلامنت میچرخد، سطح فیلامنت تراشیده میشود و دیگر Feeding انجام نمیشود. علت اصلی باید پیدا شود؛ صرفاً محکم کردن فشار Gear همیشه راهحل نیست.
13. چاپ وسط کار متوقف میشود
اگر دستگاه همچنان حرکت میکند اما فیلامنت خارج نمیشود، Heat Creep، گرفتگی یا تمام شدن فیلامنت را بررسی کنید. اگر کل دستگاه متوقف میشود، فایل، حافظه، برق و Error Message باید بررسی شوند.
14. Layer Shift یا جابهجایی لایهها
Layer Shift زمانی است که بخشی از مدل نسبت به لایههای قبلی در محور X یا Y جابهجا میشود. Prusa این مشکل را معمولاً مرتبط با حرکت غیرعادی محور معرفی میکند.
دلایل Layer Shift
- شل بودن تسمه
- گیر مکانیکی محور
- برخورد نازل با مدل
- شتاب و سرعت بیش از حد
- شل بودن Pulley
- گرم شدن بیش از حد Stepper Driver
راه حل
تسمهها را بررسی کنید، مطمئن شوید Pulley روی شفت Motor محکم است و محور آزادانه حرکت میکند. اگر مشکل فقط در سرعت بالا ظاهر میشود، Acceleration و Travel Speed را کاهش دهید.
15. خطوط افقی روی مدل
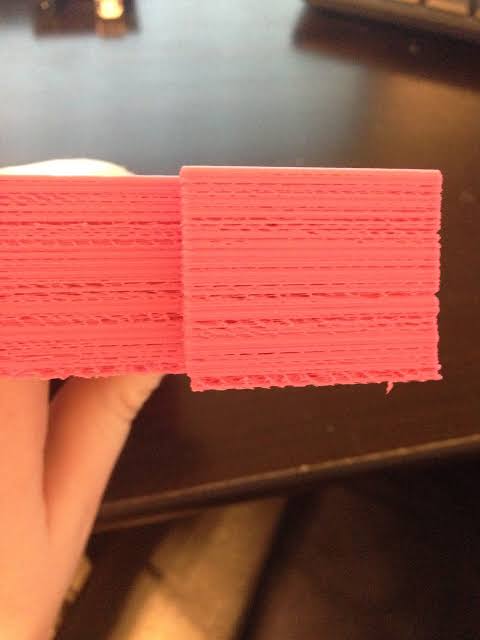
خطوط منظم روی دیواره میتوانند از Z Wobble، Lead Screw، ناهماهنگی محور یا تغییرات Extrusion ناشی شوند.
اگر فاصله خطوط کاملاً منظم است، مکانیک محور Z را بررسی کنید. اگر خطوط تصادفی هستند، Feeding و دمای نازل نیز باید بررسی شوند.
16. Z Banding چیست؟
Z Banding نوعی الگوی تکرارشونده روی دیواره است که معمولاً به محور Z، Lead Screw یا تغییرات منظم Extrusion مربوط میشود. تمیز بودن Lead Screw و نصب صحیح Coupler اهمیت دارد.
17. Ghosting یا Ringing روی چاپ
Ghosting به موجهایی گفته میشود که بعد از گوشهها و تغییرات ناگهانی جهت روی دیواره دیده میشوند. این مشکل معمولاً با لرزش و شتاب حرکت مرتبط است.
راه حل
Acceleration، Jerk یا سرعت را کاهش دهید، پیچهای Frame را بررسی کنید و مطمئن شوید دستگاه روی سطح پایدار قرار دارد.
18. سطح دیواره پر از موج است
اگر موجها بعد از حروف یا گوشهها تکرار میشوند، احتمال Ringing بیشتر است. اگر موجها مستقل از Geometry هستند، Extrusion یا محور مکانیکی را بررسی کنید.
19. Layer Separation یا جدا شدن لایهها
اگر لایهها بهراحتی از یکدیگر جدا میشوند، دمای چاپ یا Cooling ممکن است مناسب نباشد. Prusa جدا شدن لایههای FDM را عمدتاً با دمای نامناسب و خنککاری بیش از حد مرتبط میداند.
راه حل
دمای نازل را کمی افزایش دهید، Cooling Fan را متناسب با متریال تنظیم کنید و ارتفاع لایه را با قطر نازل هماهنگ نگه دارید.
20. مدل چاپ شده شکننده است
شکنندگی میتواند نتیجه Under-extrusion، دمای پایین، رطوبت فیلامنت یا جهت لایهها باشد. Orientation نیز اهمیت زیادی دارد؛ قطعات FDM در جهت بین لایهها معمولاً رفتار مکانیکی متفاوتی نسبت به جهت داخل لایه دارند.
21. Infill خراب چاپ میشود
اگر دیواره خوب است ولی Infill ناقص است، ممکن است Infill Speed بیش از حد بالا باشد یا Flow مواد برای این سرعت کافی نباشد.
سرعت Infill را کاهش دهید و مطمئن شوید Hotend توان ذوب مواد در Flow موردنیاز را دارد.
22. Infill از دیواره جدا میشود
تنظیم Infill/Wall Overlap را بررسی کنید. Overlap خیلی کم باعث ایجاد فاصله میشود و مقدار بیش از حد میتواند روی سطح بیرونی اثر بگذارد.
23. Support خراب میشود
Support اگر در میانه چاپ شکسته یا از Bed جدا شود، ممکن است کل مدل خراب شود. Prusa تأکید میکند شکست Support میتواند باعث Fail شدن کل چاپ شود.
راه حل
Orientation مدل را تغییر دهید، تراکم Support را بررسی کنید و مطمئن شوید پایه Support سطح تماس مناسبی دارد. گاهی تقسیم مدل به چند قطعه از Support زیاد بهتر است.
24. Support خیلی سخت جدا میشود
Z Distance یا Interface Distance بسیار کم میتواند باعث چسبیدن شدید Support به قطعه شود. فاصله را متناسب با Layer Height و متریال تنظیم کنید.
25. سطح بالای Support زشت است
سطح روی Support معمولاً به خوبی سطح روی Bed نیست، اما با Support Interface، کاهش فاصله و افزایش تراکم Interface میتوان کیفیت را بهتر کرد.
26. Bridging خراب است
Bridging زمانی رخ میدهد که چاپگر باید فیلامنت را بین دو نقطه بدون Support قرار دهد. خنککاری، سرعت و Flow روی Bridge اهمیت زیادی دارند.
Prusa نیز Bridging را بهعنوان یکی از موضوعات اصلی عیبیابی کیفیت چاپ فهرست میکند.
راه حل
Bridge Speed و Bridge Flow را تنظیم کنید و Cooling را افزایش دهید. اگر فاصله بسیار زیاد است، بهتر است Orientation مدل تغییر کند یا Support اضافه شود.
27. Overhangها خراب چاپ میشوند
زاویه بیش از حد بدون Support میتواند باعث افتادگی لایهها شود. Cooling، Layer Height و سرعت روی Overhang اثر دارند.
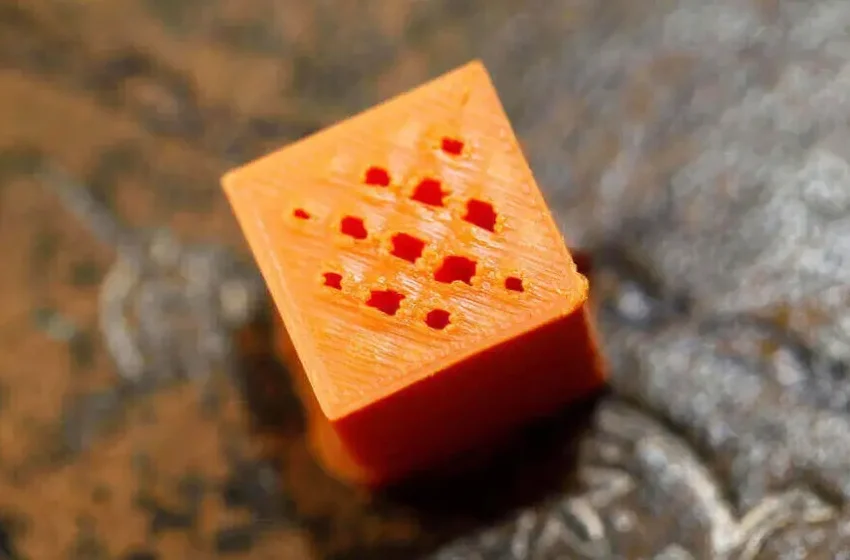
28. سقف مدل سوراخ دارد
اگر Top Surface بسته نمیشود، Top Layers ممکن است کم باشند یا Infill Density بسیار پایین باشد. افزایش Top Thickness معمولاً کمک میکند.
29. Pillowing چیست؟
Pillowing زمانی است که سطح بالایی قطعه بهجای صاف بودن، برآمدگی یا فرورفتگی دارد. Cooling ضعیف، Top Layer کم یا Infill نامناسب از عوامل رایج هستند.
30. دیوارهها سوراخ یا نازک هستند
Wall Thickness را با Line Width و قطر نازل مقایسه کنید. بعضی ضخامتهای مدل با تعداد خطوط قابل تولید توسط نازل سازگار نیستند و اسلایسر ممکن است آنها را ناقص بسازد.
31. مدل ابعاد دقیق ندارد
خطای ابعادی میتواند از Flow، Steps/mm، Shrinkage متریال یا تنظیمات Horizontal Expansion ناشی شود. قبل از تغییر Calibration سختافزاری، یک Calibration Cube چاپ و خطا را اندازهگیری کنید.
32. سوراخها کوچکتر از طراحی چاپ میشوند
این موضوع در FDM رایج است و به Geometry، Extrusion و ماهیت لایهگذاری مربوط میشود. Hole Compensation یا Horizontal Expansion در بعضی اسلایسرها قابل تنظیم است.
33. Elephant Foot چیست؟
Elephant Foot یعنی چند لایه ابتدایی از دیواره اصلی پهنتر باشند. نازل خیلی نزدیک Bed یا دمای بالای Bed از علل رایج است.
راه حل
Z Offset را بررسی کنید، دمای Bed را بیش از نیاز بالا نبرید و در صورت وجود از Elephant Foot Compensation استفاده کنید.
34. گوشههای مدل گرد میشوند
سرعت بالا، شتاب زیاد یا Flow نامناسب میتواند باعث از بین رفتن تیزی گوشهها شود. Pressure Advance یا Linear Advance نیز در دستگاههای پشتیبانیشده میتواند کمک کند.
35. Seam روی مدل خیلی مشخص است
Z Seam محل شروع و پایان خطوط دیواره است. محل آن را میتوان در Slicer تنظیم کرد. Random Seam ممکن است نقاط پراکنده ایجاد کند و Aligned Seam یک خط عمودی واضحتر میسازد.
36. حباب و صدای ترق ترق از نازل
این علامت معمولاً به رطوبت فیلامنت مشکوک است. آب در Hotend بخار میشود و میتواند خروجی نامنظم، سطح خشن و Stringing ایجاد کند.
راه حل
فیلامنت را با دمای مناسب همان متریال خشک کنید و سپس در ظرف خشک و بسته نگهداری کنید.
37. فیلامنت شکننده شده است
برخی فیلامنتها در اثر رطوبت یا نگهداری طولانی میتوانند شکننده شوند. اگر رشته هنگام باز کردن Spool میشکند، قبل از چاپ شرایط نگهداری را بررسی کنید.
38. PLA چاپ نمیشود
برای PLA ابتدا دما، Cooling، Z Offset و گرفتگی نازل را بررسی کنید. PLA معمولاً نیاز به Cooling بیشتری نسبت به ABS دارد، اما تنظیم دقیق به مدل و دستگاه بستگی دارد.
39. PETG به نازل میچسبد
PETG اگر نازل بیش از حد نزدیک Bed باشد میتواند مواد را اطراف نازل جمع کند. Z Offset و تمیزی Nozzle اهمیت زیادی دارد.
40. ABS ترک میخورد
Layer Separation و Warping در ABS معمولاً با افت دمای محیط مرتبط است. Enclosure و جلوگیری از جریان هوای سرد میتوانند کمک کنند.
41. TPU گیر میکند
فیلامنت انعطافپذیر به Feeding کنترلشده نیاز دارد. سرعت بالا و مسیر آزاد زیاد بین Gear و Hotend میتواند باعث خم شدن TPU شود.
42. فیلامنت روی Spool گره خورده است
اگر رشته زیر حلقه دیگری گیر کند، Feeding متوقف میشود. بهتر است هیچگاه سر آزاد فیلامنت را رها نکنید و همیشه آن را در سوراخ Spool یا Clip نگه دارید.
43. چاپ از صفحه جدا میشود
اگر چاپ در ابتدا خوب است ولی بعد جدا میشود، Warping، سطح آلوده، دمای پایین Bed یا ضربه Nozzle باید بررسی شوند.
44. Nozzle به مدل برخورد میکند
برخورد نازل میتواند از Warping، Infill برجسته، Over-extrusion یا تنظیم نامناسب Z-Hop ناشی شود. این برخورد حتی ممکن است باعث Layer Shift شود.
45. Blob دور Hotend ایجاد شده است
تجمع حجم زیادی پلاستیک اطراف Hotend میتواند نتیجه جدا شدن مدل از Bed و ادامه Extrusion باشد. Prusa این مشکل را Extruder Blob معرفی میکند و آن را یکی از مشکلات مهم Hotend میداند.
در این حالت دستگاه را بدون بررسی بیشتر ادامه ندهید. مواد را با گرم کردن کنترلشده Hotend و بدون آسیب به سیمهای Heater و Thermistor جدا کنید.
46. Thermal Runaway چیست؟
Thermal Runaway یک خطای ایمنی جدی است. Firmware وقتی تشخیص دهد Heater نمیتواند دما را طبق انتظار کنترل کند، برای جلوگیری از خطر Heating را قطع میکند. Prusa نیز Thermal Runaway را یک قابلیت ایمنی برای مشکلات سیستم دما معرفی میکند.
چه کار کنیم؟
چاپ را ادامه ندهید. Thermistor، Heater Cartridge، سیمکشی و اتصالها را بررسی کنید. این خطا نباید با غیرفعال کردن سیستم حفاظتی نادیده گرفته شود.
47. خطای MINTEMP
MINTEMP معمولاً یعنی دمای خواندهشده توسط Thermistor کمتر از محدوده مورد انتظار است و میتواند به سنسور، سیم یا اتصال مربوط باشد. Prusa این خطا را در دسته Print Error Messages قرار میدهد.
48. دمای نازل نوسان دارد
اتصال Thermistor، Heater، جریان هوا و PID Tuning را بررسی کنید. اگر نوسان بعد از تعویض Hotend یا Heater شروع شده، PID Calibration میتواند لازم باشد.
49. فن چاپ کار نمیکند
فن Part Cooling روی PLA، Bridging و Overhang اثر زیادی دارد. اگر فن نمیچرخد، کانکتور، سیم و پرهها را بررسی کنید. Firmware برخی دستگاهها خطای Fan RPM نیز دارد.
50. صدای غیرعادی از محور چاپگر
صدای Grinding یا تقه مکانیکی میتواند از Belt، Pulley، Bearing، Stepper یا برخورد محور با محدودیت مکانیکی باشد. قبل از ادامه چاپ علت را مشخص کنید.
51. تسمه خیلی شل یا خیلی سفت
تسمه شل میتواند Positioning را خراب کند و تسمه بیش از حد سفت نیز فشار اضافی به Bearing و Motor وارد میکند. Tension باید مطابق توصیه سازنده دستگاه باشد.
52. Bed Leveling Failed
اگر Auto Bed Leveling شکست میخورد، سطح Bed، سنسور Probe، کابل و ارتفاع نقاط مختلف را بررسی کنید. Prusa نیز Bed Leveling Failed را به مشکل در مرحله نهایی Calibration مرتبط میکند.
53. Mesh Bed Level درست نیست
وجود آلودگی زیر Sheet، لق بودن Bed یا تغییر مکان Sensor میتواند Mesh را خراب کند. قبل از Calibration سطح مکانیکی را بررسی کنید.
54. پرینتر Home نمیشود
Endstop، Sensorless Homing یا Probe را براساس مدل دستگاه بررسی کنید. اگر محور به انتها فشار وارد میکند، دستگاه را خاموش کنید و مشکل سنسور یا جهت حرکت را پیدا کنید.
55. فایل چاپ اجرا نمیشود
SD Card، USB، نام فایل، Firmware و سلامت G-code را بررسی کنید. Prusa نیز SD/USB را از بخشهای رایج Troubleshooting سختافزاری معرفی کرده است.
56. چاپ در ارتفاع مشخص خراب میشود
اگر مدل همیشه در ارتفاع تقریباً یکسان Fail میشود، محور Z را در همان محدوده بررسی کنید. همچنین ممکن است Geometry مدل در آن بخش Overhang یا Support مشکلدار داشته باشد.
57. فقط یک سمت مدل بد چاپ میشود
Fan Direction، Bed Level، Draft محیط یا ایراد مکانیکی یک محور میتواند عامل باشد. مدل را Rotate کنید و دوباره چاپ کنید؛ اگر مشکل همراه مدل چرخید، Slicer/Geometry محتملتر است، اگر در همان سمت دستگاه ماند، سختافزار را بررسی کنید.
58. پرینت کوچک خوب است ولی بزرگ خراب میشود
مدل بزرگتر زمان چاپ و انقباض بیشتری دارد و مشکلات Warping، Heat Creep یا Mechanical Drift را بیشتر نشان میدهد. شرایط محیط، Enclosure و ظرفیت واقعی دستگاه را بررسی کنید.
59. سرعت چاپ را زیاد کردهایم و کیفیت افت کرده
افزایش سرعت فقط تغییر یک عدد نیست. Hotend باید بتواند Volumetric Flow موردنیاز را تأمین کند و مکانیک دستگاه نیز باید شتاب و سرعت را تحمل کند. اگر سرعت از ظرفیت سیستم بیشتر شود، Under-extrusion، Ringing یا Layer Shift ممکن است ایجاد شود.
60. تنظیمات اسلایسر خراب است
اگر مشکل بعد از تغییر Profile شروع شده، قبل از باز کردن سختافزار تنظیمات Slicer را به یک Profile شناختهشده برگردانید. بسیاری از خطاهای چاپ از تنظیمات سفارشی نامناسب ایجاد میشوند.
چه تنظیماتی را اول در اسلایسر بررسی کنیم؟
- Nozzle Diameter
- Layer Height
- Print Temperature
- Bed Temperature
- Print Speed
- Retraction
- Cooling
- Flow
- Support
- Wall Count
آیا Reset کردن همه تنظیمات راه حل خوبی است؟
اگر تغییرات زیادی دادهاید و نمیدانید کدام مورد مشکلساز شده، برگشت به Default Profile معتبر میتواند نقطه شروع خوبی باشد. سپس هر بار فقط یک پارامتر را تغییر دهید.
چرا نباید چند تنظیم را همزمان تغییر دهیم؟
اگر Temperature، Speed و Retraction را همزمان تغییر دهید، در چاپ بعدی نمیدانید کدام تغییر باعث بهتر یا بدتر شدن نتیجه شده است. عیبیابی حرفهای نیازمند تغییر یک متغیر در هر مرحله است.
Temperature Tower چه کاربردی دارد؟
Temperature Tower به شما کمک میکند رفتار فیلامنت را در چند دمای مختلف مقایسه کنید و محدودهای را پیدا کنید که Stringing، Layer Adhesion و Surface Quality مناسبتر هستند.
Retraction Test چیست؟
این تست برای پیدا کردن فاصله و سرعت Retraction مناسب استفاده میشود. مقدار مناسب بین Direct Drive و Bowden متفاوت است.
Flow Calibration چیست؟
Flow Calibration کمک میکند مقدار Extrusion واقعی با نیاز هندسی چاپ هماهنگ شود. Flow بالا ابعاد و سطح را خراب میکند و Flow پایین باعث ضعف بین خطوط میشود.
Pressure Advance چیست؟
در Firmwareهایی که پشتیبانی میکنند، Pressure Advance یا Linear Advance تغییر فشار داخل Nozzle هنگام تغییر سرعت را جبران میکند و میتواند گوشهها و Seam را بهتر کند.
عیب یابی چاپ رزینی SLA و MSLA
مشکلات چاپ رزینی با FDM متفاوت هستند. در رزین، Exposure Time، FEP/Film، Build Plate، دمای رزین و Support اهمیت زیادی دارند.
61. چاپ رزینی به Build Plate نچسبیده
ابتدا Leveling صفحه، Exposure لایههای اول و تمیزی Build Plate را بررسی کنید. اگر قطعه به کف Vat چسبیده ولی روی Plate نیست، معمولاً Adhesion اولیه کافی نبوده است.
62. رزین اصلاً Cure نمیشود
Exposure بسیار کم، رزین مشکلدار یا مشکل LCD/UV میتواند عامل باشد. در منابع Troubleshooting Prusa نیز «Print does not appear / Resin does not solidify» از خطاهای شناختهشده چاپ رزینی است.
63. مدل رزینی از Support جدا میشود
Support Contact کم، Orientation نامناسب یا نیروهای Peel زیاد میتوانند باعث جدا شدن مدل شوند. Supportها را تقویت و سطح مقطع هر لایه را کاهش دهید.
64. چاپ رزینی لایه لایه جدا میشود
Exposure، Lift Speed، دمای رزین و کیفیت Resin را بررسی کنید. رزین بسیار سرد میتواند رفتار جریان نامناسبی داشته باشد.
65. مدل رزینی ناقص چاپ میشود
LCD Test، Vat Film، فایل Slice و Support را بررسی کنید. وجود ذرات Cure شده در Vat نیز میتواند چاپ بعدی را خراب کند.
66. سوراخ در چاپ رزینی
Pixel مشکلدار، آلودگی Film یا فایل خراب میتواند عامل باشد. Screen Test به تشخیص کمک میکند.
67. مدل رزینی متورم یا جزئیات محو است
Over-exposure میتواند جزئیات را پر کند و ابعاد را بزرگتر نشان دهد. Exposure را با تست مخصوص همان Resin تنظیم کنید.
68. سطح مدل رزینی چسبناک است
شستشو و Post-Cure ناکافی میتواند سطح را چسبناک باقی بگذارد. روش Wash و Cure باید متناسب با نوع رزین باشد.
69. FEP سریع خراب میشود
وجود قطعات Cure شده در Vat، فشار بیش از حد یا Scraping نامناسب میتواند Film را آسیب بزند. قبل از هر چاپ، Vat را از ذرات سخت پاک کنید.
70. چاپ رزینی ترک میخورد
مدل توخالی بدون Drain Hole میتواند رزین را داخل خود حبس کند و بعداً فشار داخلی یا مشکلات Cure ایجاد کند. طراحی Hollow باید همراه Drain و Vent مناسب باشد.
جدول سریع عیب یابی چاپ سه بعدی
| علامت | علت محتمل | اولین اقدام |
|---|---|---|
| لایه اول نمیچسبد | Z Offset / Bed / آلودگی سطح | تمیزکاری و First Layer Calibration |
| Stringing | دما / Retraction / رطوبت | خشک کردن فیلامنت و Retraction Test |
| مواد کم خارج میشود | Clog / Feeding / دمای کم | بررسی نازل و Extruder |
| لایهها جابهجا میشوند | Belt / Pulley / سرعت | بررسی مکانیک محور |
| گوشهها بلند میشوند | Warping | Bed Temp و Brim |
| لایهها جدا میشوند | دمای کم / Cooling زیاد | اصلاح دما و Fan |
| Support میشکند | Support ضعیف / Orientation | اصلاح Support یا جهت مدل |
| اکسترودر تقتق میکند | فشار بالا در Hotend | بررسی Clog و Temperature |
| مدل رزینی روی Plate نیست | Level / Bottom Exposure | کالیبراسیون Plate |
| رزین Cure نمیشود | Exposure / UV / LCD | Exposure و Screen Test |
ترتیب حرفهای عیب یابی پرینتر سه بعدی
- علامت خطا را دقیق مشخص کنید.
- بررسی کنید مشکل روی همه مدلها وجود دارد یا فقط یک فایل.
- مواد مصرفی را بررسی کنید.
- Bed و First Layer را بررسی کنید.
- Nozzle و Extruder را تست کنید.
- دمای چاپ را بررسی کنید.
- حرکت محور و تسمهها را کنترل کنید.
- Profile اسلایسر را بررسی کنید.
- یک Calibration Model کوچک چاپ کنید.
- هر بار فقط یک پارامتر را تغییر دهید.
چه زمانی قطعه پرینتر سه بعدی را تعویض کنیم؟
تعویض قطعه باید آخرین مرحله باشد، نه اولین واکنش. بسیاری از کاربران با دیدن Under-extrusion بلافاصله Extruder یا Hotend را تعویض میکنند، در حالی که مشکل ممکن است فقط یک نازل نیمهگرفته یا فیلامنت مرطوب باشد.
اگر قطعه آسیب فیزیکی دارد، سیم قطع شده، Thermistor خطا میدهد، Bearing خراب است یا Nozzle فرسوده شده، تعویض منطقیتر است.
چه زمانی نازل را تعویض کنیم؟
نازل برنجی بهخصوص با فیلامنتهای Abrasive مانند Carbon Fiber یا Glow-in-the-dark میتواند فرسوده شود. اگر قطر خروجی تغییر کرده یا کیفیت چاپ بعد از تمیزکاری همچنان ضعیف است، تعویض نازل را بررسی کنید.
چه زمانی PTFE Tube را بررسی کنیم؟
در Hotendهای دارای PTFE، تغییر شکل، سوختگی یا فاصله بین Tube و Nozzle میتواند Feeding را خراب کند. اگر گرفتگی مرتب تکرار میشود، مسیر داخلی را بررسی کنید.
آیا همیشه مشکل از پرینتر است؟
خیر. گاهی مشکل اصلی از طراحی مدل است. Wall بسیار نازک، Overhang غیرممکن، Mesh خراب یا سطح تماس بسیار کوچک میتواند حتی روی یک دستگاه سالم چاپ بد ایجاد کند.
چگونه بفهمیم مشکل از فایل است یا دستگاه؟
یک فایل Test شناختهشده با Profile استاندارد چاپ کنید. اگر آن فایل خوب چاپ شد ولی مدل اصلی خراب بود، مشکل بیشتر به مدل یا Slice مربوط است. اگر هر دو خراب شدند، دستگاه و Material را بررسی کنید.
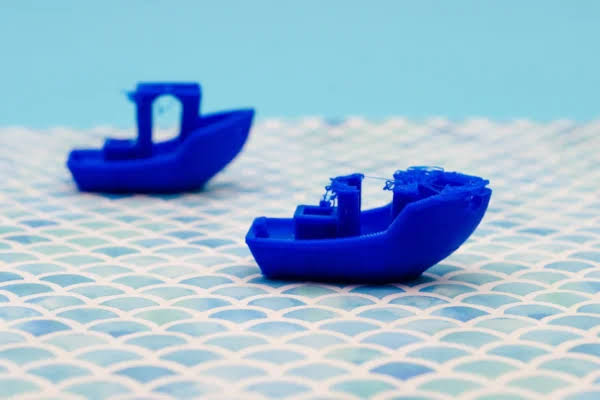
آیا 3DBenchy برای عیب یابی مناسب است؟
3DBenchy یک مدل Benchmark شناختهشده است که بخشهای مختلفی مانند Overhang، Bridge و سطح دیواره را همزمان نشان میدهد. Prusa نیز آن را برای تست و Benchmark چاپ معرفی میکند.
Calibration Cube بهتر است یا Benchy؟
Cube برای بررسی سریع ابعاد و دیواره مناسبتر است و Benchy اطلاعات بصری بیشتری درباره کیفیت کلی چاپ میدهد. برای عیبیابی حرفهای بهتر است تست متناسب با مشکل انتخاب شود.
چرا ثبت تغییرات مهم است؟
اگر Temperature، Speed، Flow و نتیجه هر تست را یادداشت کنید، بعد از چند چاپ یک Profile قابل اعتماد برای هر فیلامنت خواهید داشت. بدون ثبت تنظیمات، ممکن است بارها همان آزمایشها را تکرار کنید.
نگهداری پیشگیرانه و کاهش خطاهای چاپ
بخشی از Troubleshooting را میتوان قبل از وقوع مشکل انجام داد. تمیز کردن منظم Bed، کنترل تسمهها، تمیز نگه داشتن فن و Hotend، نگهداری خشک فیلامنت و بررسی اتصالات میتواند تعداد Fail Printها را کاهش دهد.
هر چند وقت یک بار پرینتر سه بعدی را سرویس کنیم؟
فاصله ثابت برای همه دستگاهها وجود ندارد و به ساعات کار، طراحی پرینتر و محیط بستگی دارد. بهجای عدد ثابت، بهتر است Inspection دورهای داشته باشید و تغییر صدا، لقی یا افت کیفیت را جدی بگیرید.
اشتباهات رایج در عیب یابی چاپ سه بعدی
تغییر چند تنظیم بهطور همزمان
باعث میشود علت واقعی مشخص نشود.
افزایش بیش از حد دما برای حل هر مشکل
ممکن است Stringing، Oozing و افت جزئیات را بدتر کند.
افزایش Retraction بدون محدودیت
میتواند Heat Creep یا گرفتگی را تشدید کند.
استفاده از چسب برای حل هر مشکل First Layer
اگر Z Offset غلط باشد، چسب مشکل اصلی را حل نمیکند.
تعویض قطعات قبل از تست
ممکن است هزینه ایجاد کند بدون اینکه مشکل برطرف شود.
نادیده گرفتن فیلامنت مرطوب
رطوبت میتواند چند مشکل ظاهراً متفاوت ایجاد کند.
نادیده گرفتن خطاهای حرارتی
Thermal Error باید بهعنوان موضوع ایمنی بررسی شود.
سوالات متداول عیب یابی چاپ سه بعدی
چرا چاپ سه بعدی به صفحه نمیچسبد؟
معمولاً Z Offset، Bed Level، تمیزی سطح و دمای صفحه اولین مواردی هستند که باید بررسی شوند.
چرا پرینت سه بعدی تار عنکبوتی میشود؟
دمای زیاد، Retraction نامناسب یا فیلامنت مرطوب از دلایل رایج Stringing هستند.
چرا فیلامنت از نازل خارج نمیشود؟
گرفتگی نازل، Feeding نامناسب، دمای کم یا Heat Creep میتوانند عامل باشند.
چرا اکسترودر تق تق میکند؟
معمولاً فشار در مسیر Extrusion زیاد است؛ گرفتگی، دمای پایین یا فاصله کم نازل تا Bed را بررسی کنید.
چرا لایههای چاپ جابهجا میشوند؟
Layer Shift معمولاً به تسمه، Pulley، گیر محور یا سرعت و شتاب زیاد مربوط است.
چرا گوشههای چاپ بلند میشوند؟
Warping معمولاً از انقباض حرارتی، چسبندگی کم و اختلاف دمای زیاد ایجاد میشود.
چرا لایهها از هم جدا میشوند؟
دمای کم چاپ، Cooling زیاد یا شرایط محیطی نامناسب میتوانند Layer Adhesion را کاهش دهند.
چرا چاپ سه بعدی شکننده است؟
Under-extrusion، دمای نامناسب، فیلامنت مرطوب یا Orientation نامناسب میتوانند باعث ضعف قطعه شوند.
چرا نازل به مدل گیر میکند؟
Warping، Over-extrusion یا ناهمواری سطح میتواند باعث برخورد Nozzle شود.
چرا Support خراب میشود؟
طراحی Support، سطح تماس، Orientation و سرعت میتوانند باعث شکست Support شوند.
چرا سطح بالای Support بد است؟
فاصله Z و Interface Support روی کیفیت سطح اثر دارند.
چرا Bridging خراب میشود؟
Cooling، سرعت، Flow و طول Bridge را بررسی کنید.
چرا سطح بالای مدل سوراخ است؟
Top Layer کم یا Infill ناکافی میتواند عامل باشد.
چرا چاپ ابعاد دقیق ندارد؟
Flow، Calibration، Shrinkage متریال و Horizontal Expansion باید بررسی شوند.
چرا نازل گرفته میشود؟
مواد سوخته، آلودگی، Heat Creep یا فیلامنت نامناسب از علتهای ممکن هستند.
Heat Creep چیست؟
بالا رفتن گرما در Hotend است که باعث نرم شدن زودهنگام فیلامنت و گیر کردن Feeding میشود.
Thermal Runaway خطرناک است؟
بله، یک خطای ایمنی است و باید علت سنسور یا سیستم Heating بررسی شود، نه اینکه Protection غیرفعال شود.
چرا چاپ رزینی به صفحه نمیچسبد؟
Leveling، Bottom Exposure و تمیزی Build Plate از اولین موارد بررسی هستند.
چرا چاپ رزینی اصلاً شکل نمیگیرد؟
Exposure ناکافی، Resin مشکلدار یا ایراد سیستم UV/LCD ممکن است عامل باشد.
بهترین روش عیب یابی چیست؟
هر بار یک متغیر را تغییر دهید و با یک مدل Calibration کوچک نتیجه را مقایسه کنید.
آیا برای هر فیلامنت باید تنظیمات جدا داشت؟
بله، حتی دو فیلامنت از یک جنس ولی برند متفاوت میتوانند Temperature و Flow مطلوب متفاوتی داشته باشند.
جمع بندی؛ چگونه خطای چاپ سه بعدی را سریعتر پیدا کنیم؟
عیب یابی و رفع خطای چاپ سه بعدی زمانی سادهتر میشود که بهجای تغییر تصادفی تنظیمات، از روی علامت مشکل حرکت کنید. اگر ایراد از لایه اول است، Bed و Z Offset را بررسی کنید؛ اگر ماده کم خارج میشود، مسیر Extrusion را بررسی کنید؛ اگر لایهها جابهجا شدهاند، مکانیک محور را کنترل کنید؛ و اگر ظاهر چاپ مشکل دارد، تنظیمات Temperature، Speed، Retraction و Cooling را مرحلهبهمرحله تست کنید.
منابع رسمی سازندگان نیز تقریباً همین ساختار را دنبال میکنند و مشکلاتی مانند First Layer، Stringing، Under-extrusion، Warping، Layer Shift، Layer Separation، Bridging و Support Failure را در دستههای جداگانه عیبیابی بررسی میکنند.
مهمترین اصل این است که هر بار فقط یک عامل را تغییر دهید، نتیجه را ثبت کنید و از یک Profile پایه مطمئن شروع کنید. با این روش، بیشتر خطاهای پرینتر سهبعدی بدون تعویض بیدلیل قطعات یا آزمون و خطای پرهزینه قابل شناسایی هستند.